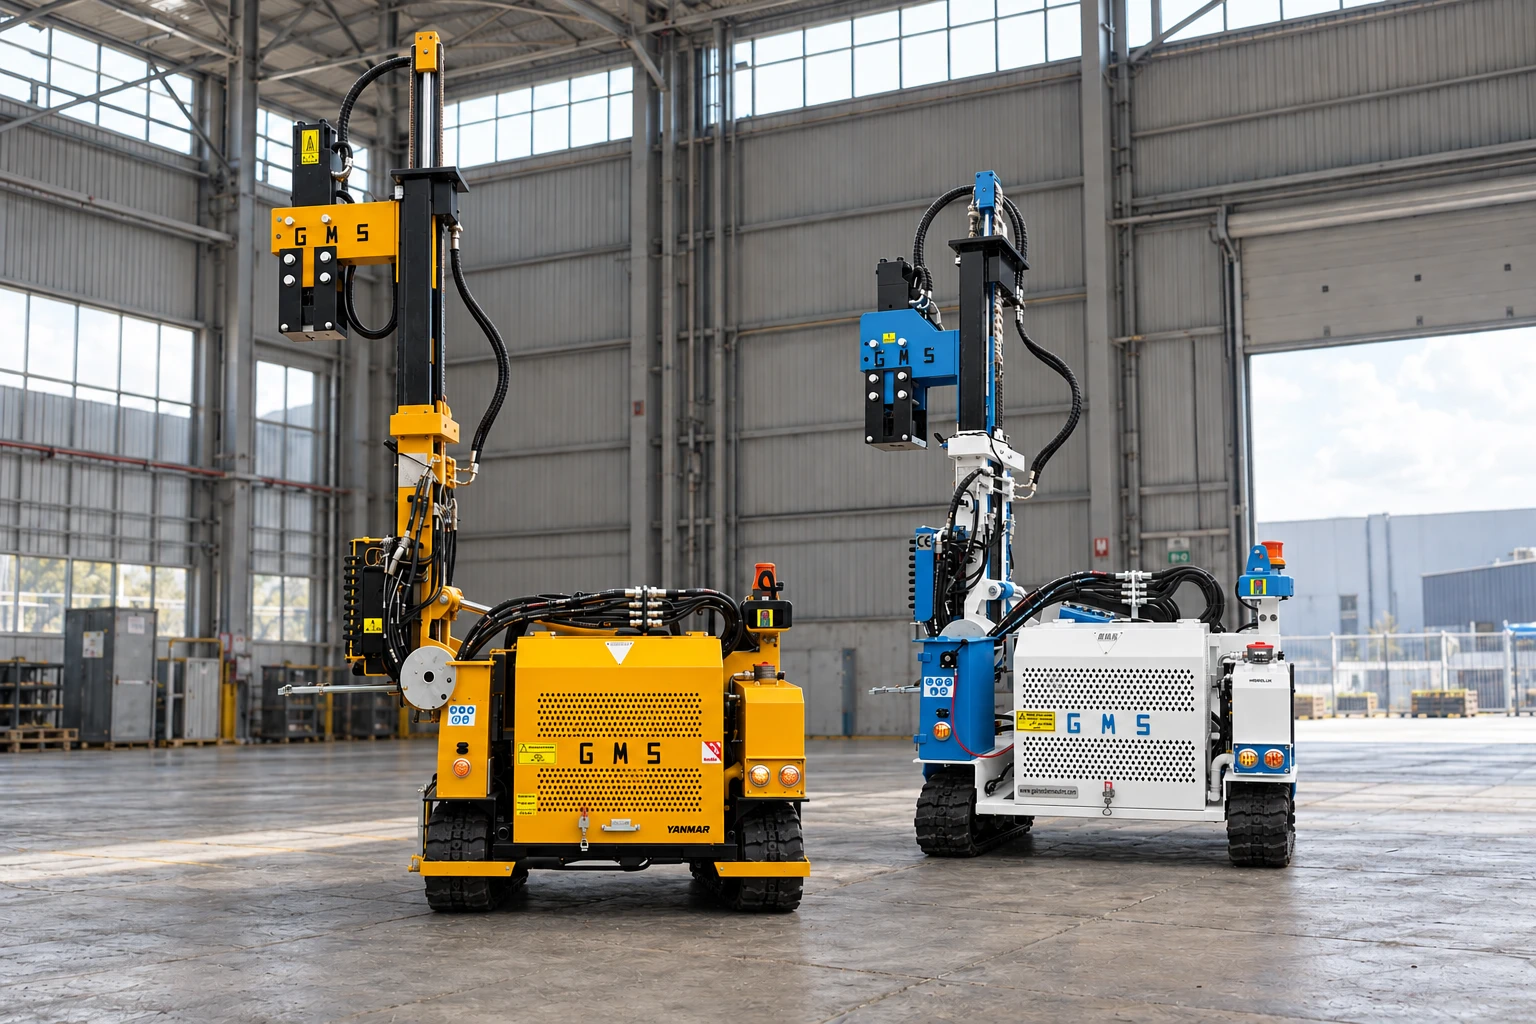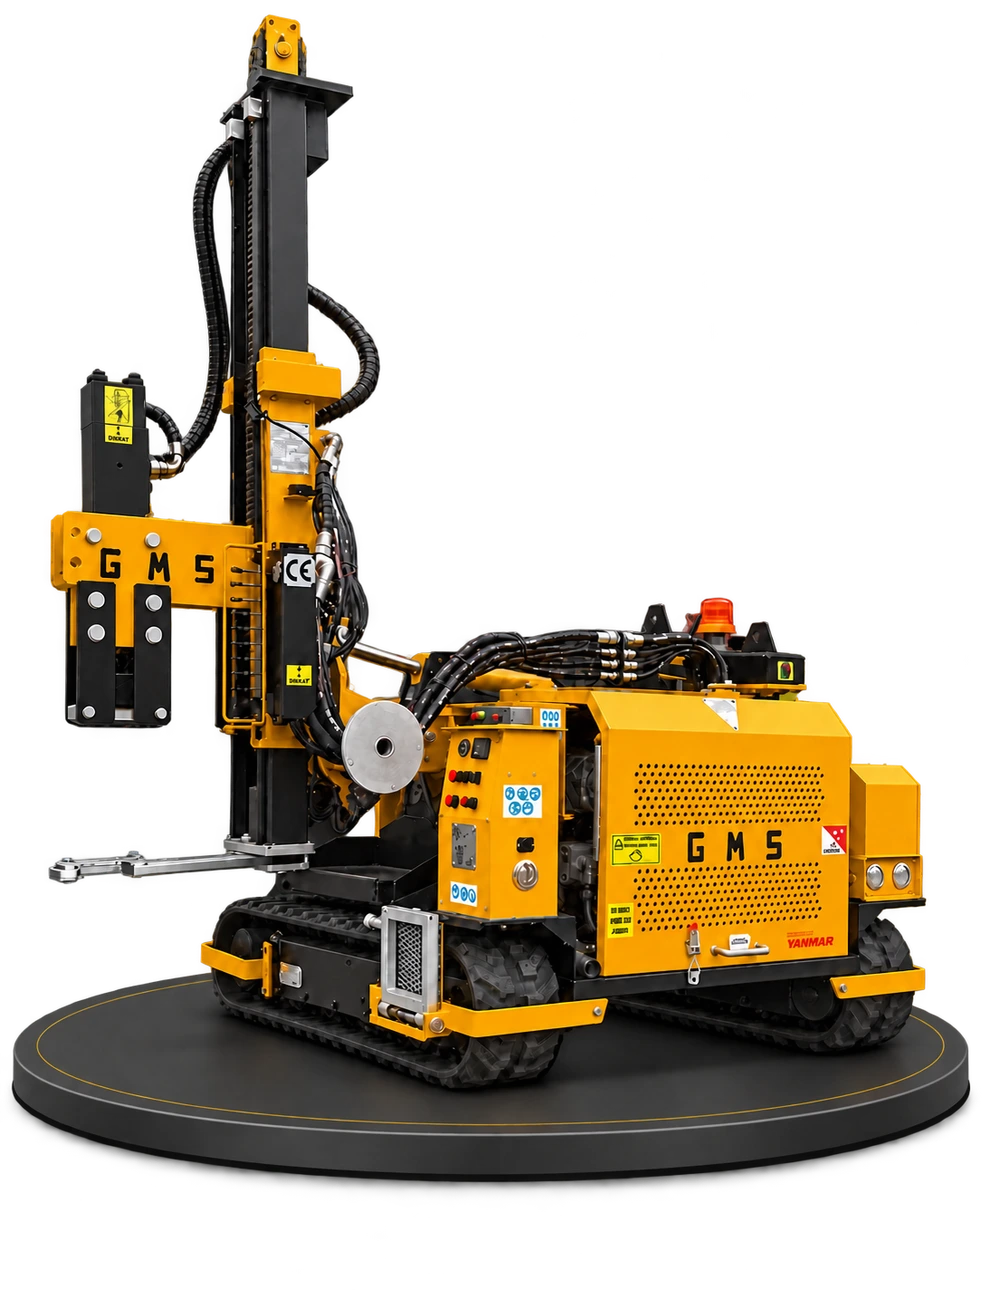
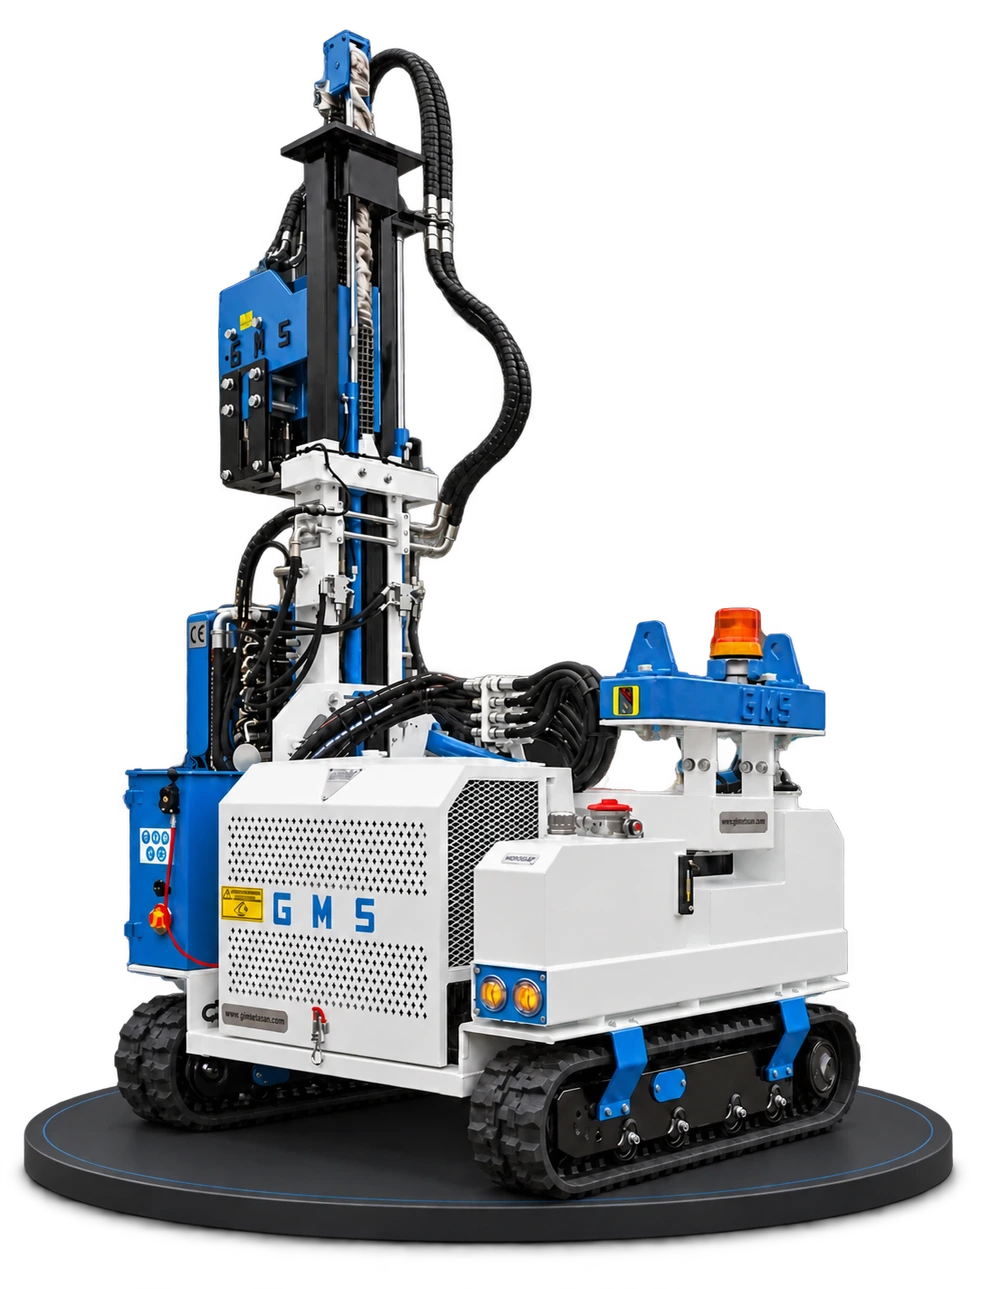
Direk Çakımında Hizalama, Düşeylik Ve Kalite Kontrol
Bir direğin hedef derinliğe ulaşması tek başına montajın tamamlandığını göstermez. Plan konumu, üst kotu, yönü ve düşeyliği de bir sonraki işin doğru ilerlemesi için kontrol edilmelidir.
Ölçüm Referansını İşe Başlamadan Kurun
Aplikasyon, projedeki noktaların araziye taşınmasıdır. Sahadaki işaretlerin hangi çizim revizyonuna ait olduğu ve kotların hangi referansa göre verildiği açık olmalıdır. Ekip değişiminde veya bir süre ara verilen işlerde bu bilgi yeniden doğrulanmalıdır.
Güneş tarlasında birbirini izleyen sıralar için yapılan küçük bir başlangıç hatası sonraki bağlantıları etkileyebilir. Bariyer hattında ise güzergâh ve yol geometrisinin birlikte izlenmesi gerekir. Referans noktalarının çalışma sırasında korunması bu yüzden iş planının bir parçasıdır.
Dört Farklı Ölçüyü Birbirine Karıştırmayın
Konum, direğin yataydaki yerini; üst kot, tepe noktasının yüksekliğini; düşeylik, eksenin eğimini; yön ise kesitin plan üzerindeki dönüşünü anlatır. Birinin doğru olması diğerlerinin de doğru olduğu anlamına gelmez.
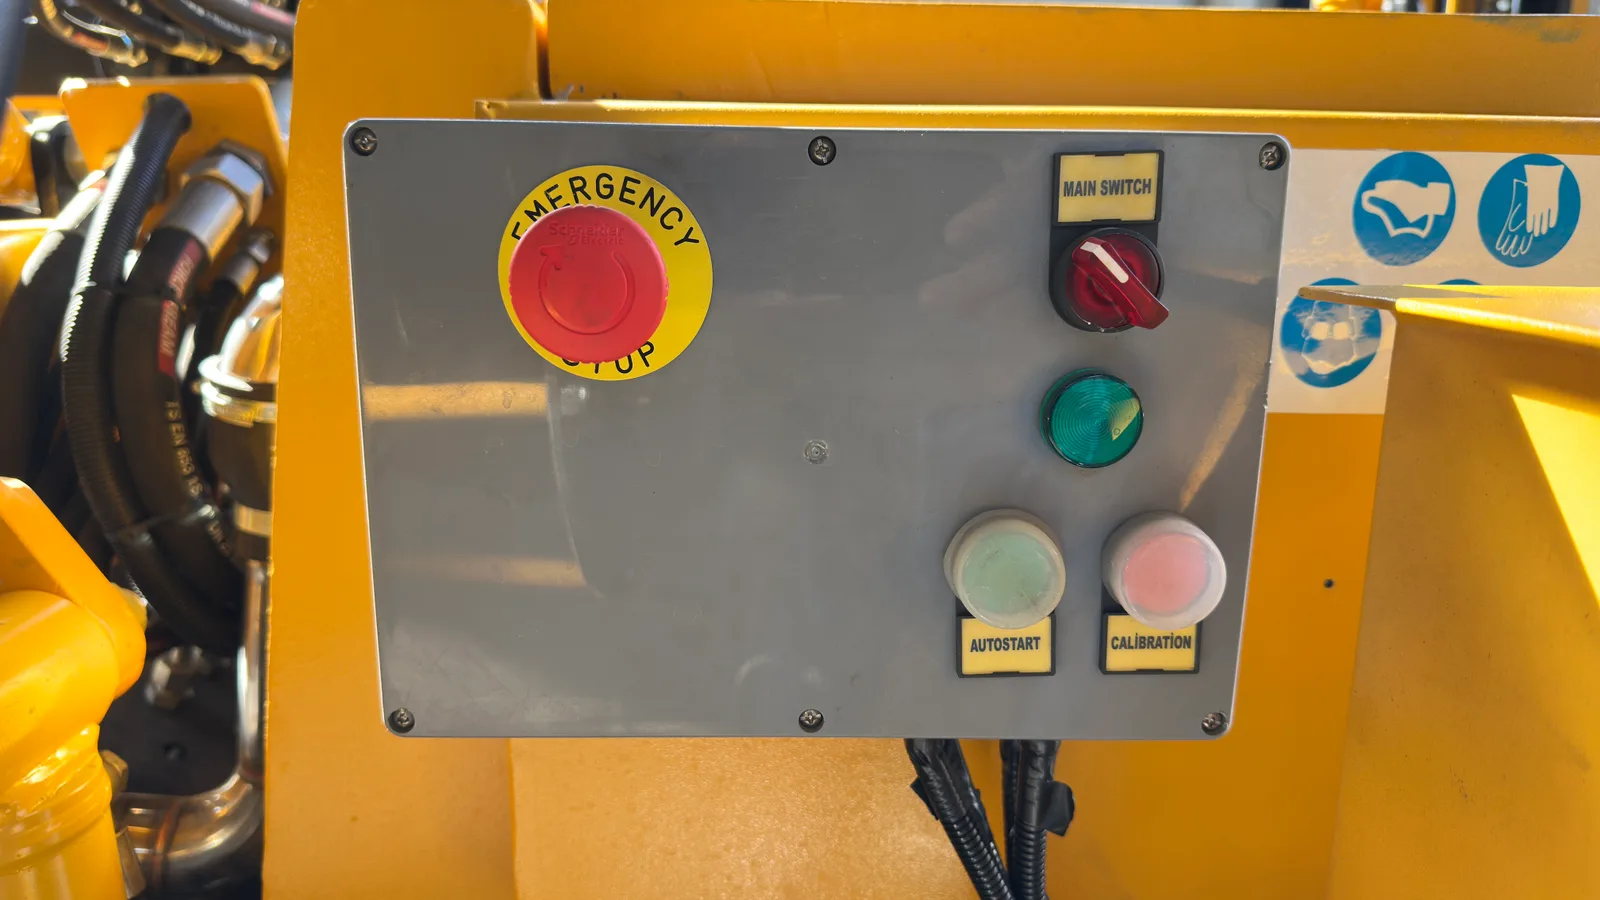
Otomatik terazi veya yardımcı hizalama donanımı operatöre destek olabilir. Ancak makinenin kendisini düzlemesi, yerleştirilen her profilin bütün proje toleranslarını sağladığını tek başına kanıtlamaz. Kabul ölçümü, proje için tanımlanan yöntemle tamamlanmalıdır.
İlk İmalatı Sonraki İşin Provası Olarak Görün
Seri çalışmaya başlamadan önce ilk direklerin kontrol edilmesi, ölçüm ve uygulama ekiplerinin aynı kabullerle çalışıp çalışmadığını gösterir. Gerekirse bir üstyapı bağlantısının denenmesi, delik yönü veya kot gibi sorunları erken ortaya çıkarabilir.
Bu kontrol, projede belirlenmiş deney veya kabul işlemlerinin yerine geçmez. Hangi sıklıkta kontrol yapılacağı ve sapma halinde hangi adımların izleneceği kalite planında tanımlanmalıdır. Her sahaya uygun tek bir milimetre veya açı sınırı verilmemelidir.
Sapmayı Kaydedin, Çözümü İzleyin
Hatalı konumdaki bir direği zorlayarak üstyapıya bağlamak yerine sapmanın nedeni ve uygun çözüm değerlendirilmelidir. Çizim hatası, ölçüm hatası ve çakma sırasında oluşan hareket farklı düzeltmeler gerektirebilir.
Kontrol kaydında direk numarası, ölçülen değer, kabul sınırı, değerlendiren kişi ve varsa düzeltme sonucu birlikte bulunabilir. GMS makineleriyle yapılan seri uygulamalarda böyle bir kayıt düzeni, hangi işin tamamlandığını ve hangi noktanın yeniden kontrol beklediğini görünür kılar.
- Çizim ve aplikasyon revizyonunu eşleştirin.
- Profil yönünü çakmadan önce doğrulayın.
- Konum, kot ve düşeyliği ayrı değerlendirin.
- Düzeltme sonrasında yeniden ölçüm yapın.
Hizalama kalitesi, ölçüm referansının kurulmasıyla başlar ve kayıtlı kabul ile tamamlanır. Yardımcı makine sistemleri bu süreci destekler.