Гальванізовані покриття та управління корозією для сталевих стовпів
Стійкість стовпа до впливу навколишнього середовища протягом його експлуатаційного терміну так само важлива, як і його несуча здатність. Управління корозією починається з порядку нанесення покриття і продовжується під час транспортування, забивання паль та обслуговування.
Подібні на вигляд поверхні можуть виготовлятися по-різному
Посилання, такі як ISO 1461, застосовуються до компонентів, оцинкованих зануренням після виготовлення, тоді як EN 10346 стосується виробів із безперервно покритої плоскої сталі. Не порівнюйте документи без врахування методу виробництва та сфери застосування продукту.
Джерело: ISO 1461:2022 — Оцинковування зануренням готових сталевих виробів (відкривається у новій вкладці) · BSI — EN 10346: Вироби з плоскої сталі з безперервним гарячим покриттям (відкривається у новій вкладці)
Враховуйте умови майданчика у специфікації покриття
Вологість, стояча вода та властивості ґрунту змінюють середовище, до якого піддається стовп. Використання одного й того ж припущення щодо терміну служби для прибережного та сухого внутрішнього місця може бути оманливим. Поховані та відкриті ділянки також функціонують за різних умов.
Вибір покриття тому слід робити, враховуючи очікуваний термін служби, дані про майданчик та підхід до обслуговування. Сам термін «оцинкований продукт» не визначає конкретного терміну служби або того, що обслуговування не потрібне. Оцінка терміну служби повинна бути чітко зазначена в проектній документації.
Захист не закінчується після прибуття на об'єкт
Пересування паль, неправильне складування чи неконтрольовані операції під час монтажу можуть пошкодити поверхню. Після візуального огляду при доставці огляньте доступні поверхні знову після забивання палі. Записи, що розрізняють пошкодження під час транспортування та монтажу, полегшують визначення джерела проблеми.
Правильне розташування головки для забивання паль на верхній частині профілю важливе для передачі сили та захисту контактної зони. Якщо оцинкований компонент потребує подальшого свердління, різання або зварювання, заздалегідь оцініть конструктивні та покриттєві наслідки.
Встановіть вимірюваний і відстежуваний процес приймання
Визначте партію поставки, метод вимірювання та критерії приймання для перевірки покриття під час закупівлі. Важливіше знати, якому компоненту належить вимірювання, ніж мати лише загальний звіт.
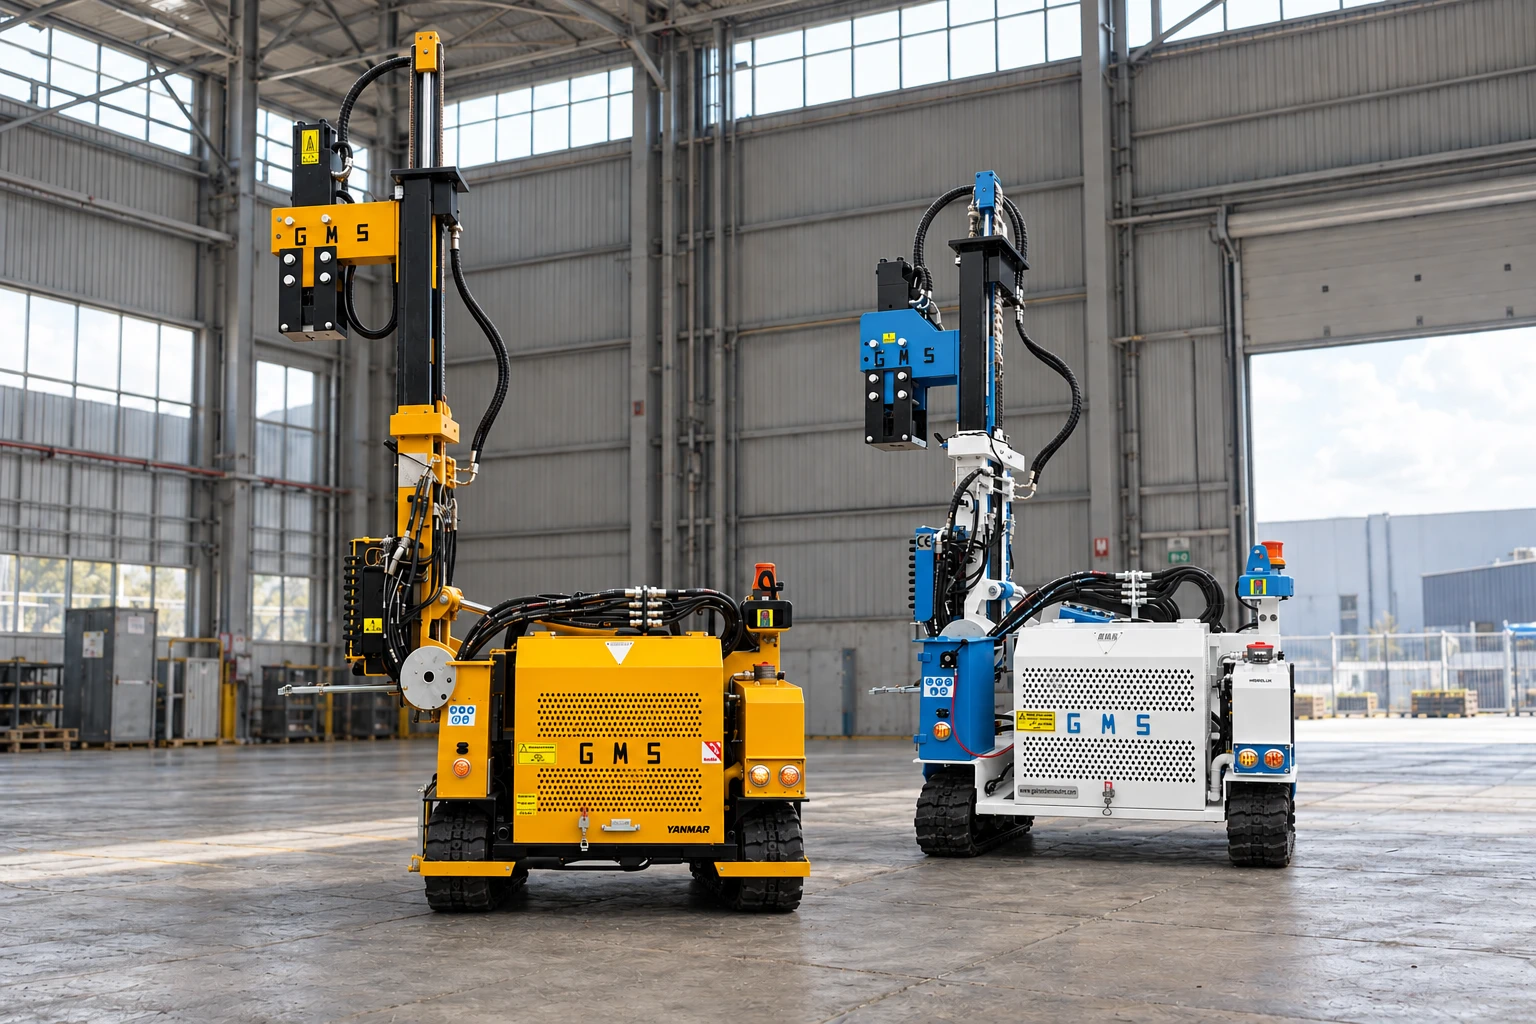
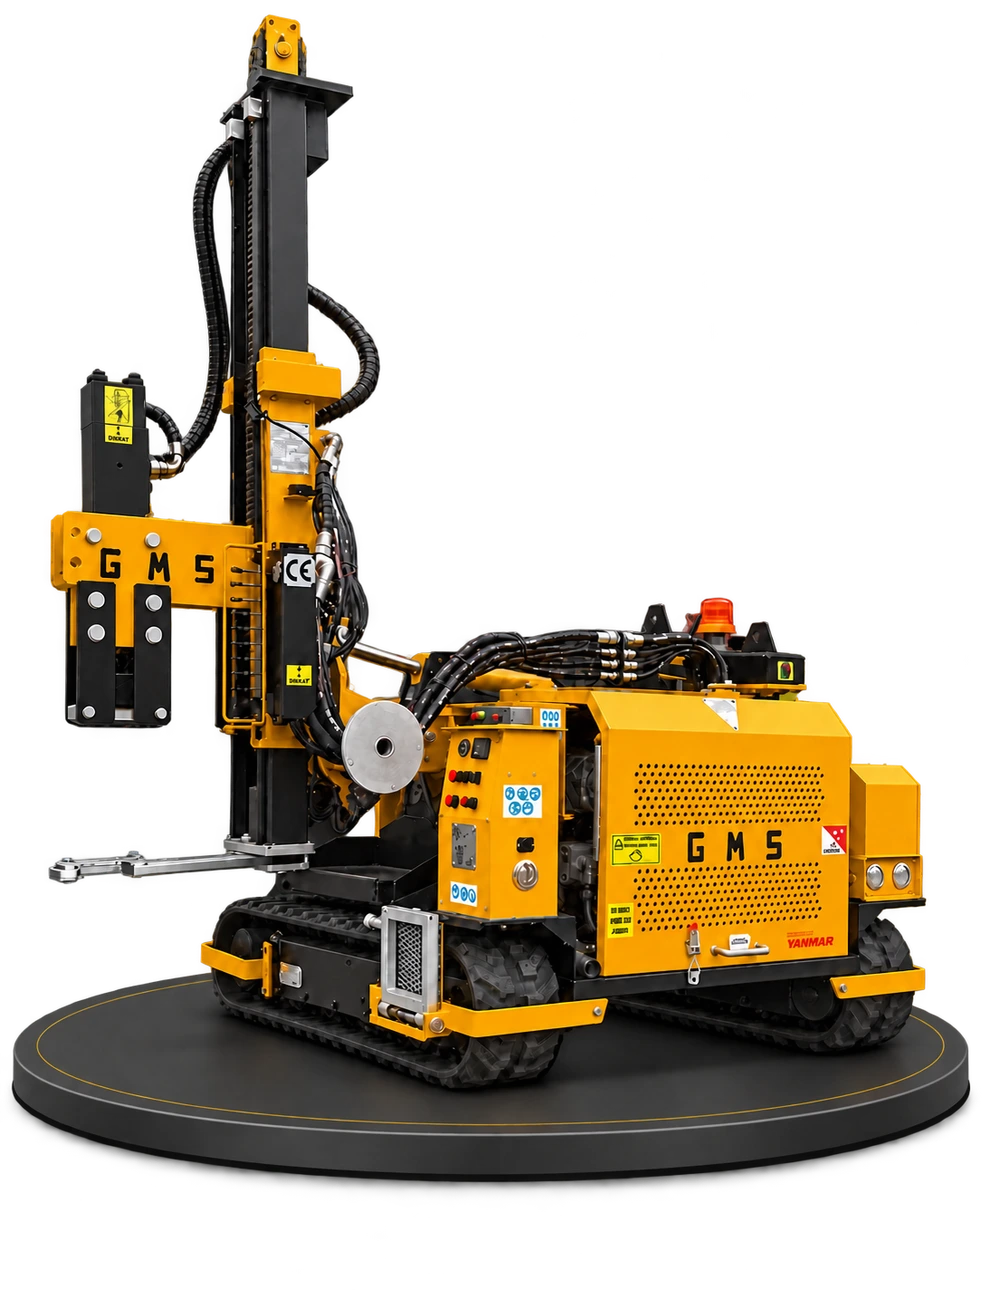
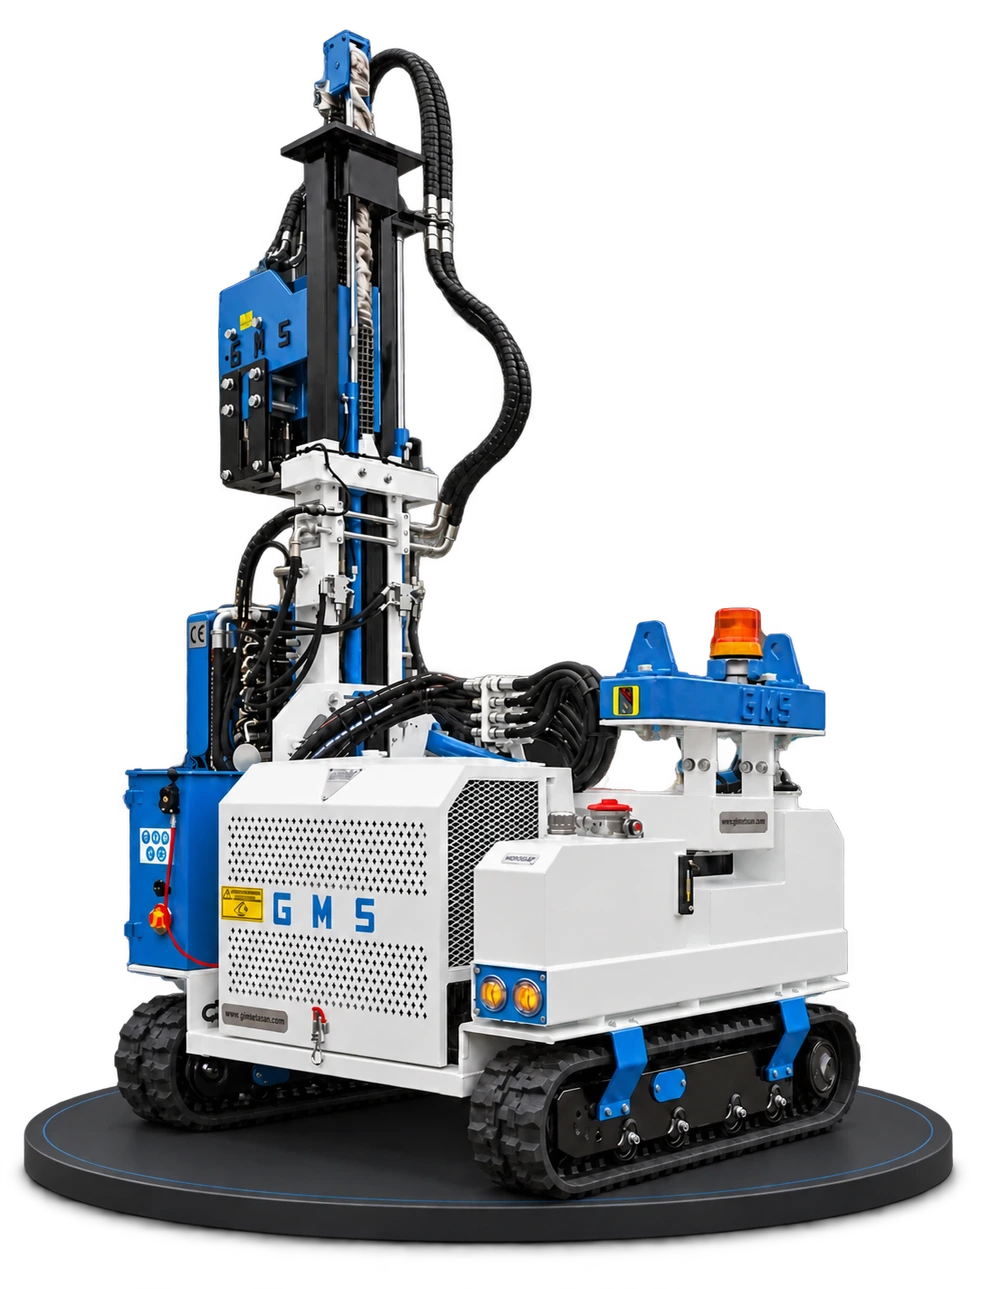
Якщо потрібен ремонт, визначте метод і критерії приймання відповідно до чинних вимог до покриття. Не припускайте, що будь-яке фарбування відновлює всю систему покриття. Фіксація пошкоджень, помічених під час забивання паль машинами GMS, також надає дані команді контролю якості.
- Перевірте партію та стан поверхні при доставці.
- Плануйте складування з урахуванням дренажу та рекомендацій виробника.
- Записуйте пошкодження, які спостерігаються після забивання паль, разом із їхнім розташуванням.
- Додавайте рішення щодо ремонту та результати інспекції до файлу передачі.
Якість покриття може починатися з документа, але її цінність залежить від захисту та моніторингу на місці. Твердження про термін служби повинні підтримуватися даними про навколишнє середовище.
Джерела та додаткове читання
- ISO 1461:2022 — Оцинковування зануренням готових сталевих виробів (відкривається у новій вкладці)
- BSI — EN 10346: Вироби з плоскої сталі з безперервним гарячим покриттям (відкривається у новій вкладці)
Обсяг стандартів підсумований тут. На практиці перевагу мають технічне завдання проєкту, чинні редакції стандартів та оцінка відповідальної інженерної команди.