Verzinkte Beschichtungen und Korrosionsmanagement für Stahlpfosten
Die Widerstandsfähigkeit eines Pfahls gegenüber Umwelteinflüssen über seine Lebensdauer ist genauso wichtig wie seine Tragfähigkeit. Korrosionsmanagement beginnt mit der Beschichtungsreihenfolge und setzt sich während Transport, Pfahlrammung und Wartung fort.
Ähnlich aussehende Oberflächen können unterschiedlich hergestellt sein
Referenzen wie ISO 1461 gelten für Bauteile, die nach der Fertigung feuerverzinkt werden, während sich EN 10346 auf Produkte aus kontinuierlich beschichtetem Flachstahl bezieht. Dokumente sollten nicht ohne Abgleich der Herstellungsweise und des Produktumfangs verglichen werden.
Quelle: ISO 1461:2022 — Feuerverzinkung von gefertigten Stahlprodukten (öffnet in einem neuen Tab) · BSI — EN 10346: Kontinuierlich feuerverzinkte Flachstahlprodukte (öffnet in einem neuen Tab)
Berücksichtigen Sie die Bedingungen vor Ort in der Beschichtungsspezifikation
Feuchtigkeit, stehendes Wasser und Bodeneigenschaften verändern die Umgebung, der ein Pfosten ausgesetzt ist. Dieselbe Annahme zur Lebensdauer für einen Küstenstandort und einen trockenen Inlandstandort zu treffen, kann irreführend sein. Vergrabene und freiliegende Bereiche unterliegen ebenfalls unterschiedlichen Bedingungen.
Die Auswahl der Beschichtung sollte daher immer die gewünschte Nutzungsdauer, die Standortbedingungen und das Wartungskonzept zusammen berücksichtigen. Der Begriff „verzinktes Produkt“ allein sagt nichts über die konkrete Lebensdauer oder Wartungsfreiheit aus. Eine Bewertung der Lebensdauer sollte ausdrücklich Teil der Konstruktionsunterlagen sein.
Schutz endet nicht bei der Ankunft auf der Baustelle
Das Ziehen von Pfosten, unsachgemäßes Stapeln oder unkontrollierte Arbeiten während der Installation können die Oberfläche beeinträchtigen. Nach der Sichtprüfung bei der Lieferung sollten zugängliche Oberflächen nach dem Eintreiben der Pfähle erneut überprüft werden. Aufzeichnungen, die Transportschäden von Installationsschäden unterscheiden, erleichtern es, die Herkunft eines Problems zu erkennen.
Das korrekte Aufsetzen des Rammkopfs auf dem Profilkopf ist wichtig für die Kraftübertragung und den Schutz der Kontaktfläche. Wenn ein verzinktes Bauteil nachträglich gebohrt, geschnitten oder geschweißt werden muss, sollten die Konstruktions- und Beschichtungsauswirkungen vorher geprüft werden.
Etablieren Sie einen messbaren und nachvollziehbaren Abnahmeprozess
Definiere die Liefercharge, die Messmethode und die Akzeptanzkriterien für die Beschichtungsprüfung während der Beschaffung. Zu wissen, zu welchem Bauteil eine Messung gehört, ist nützlicher, als nur einen allgemeinen Bericht zu haben.
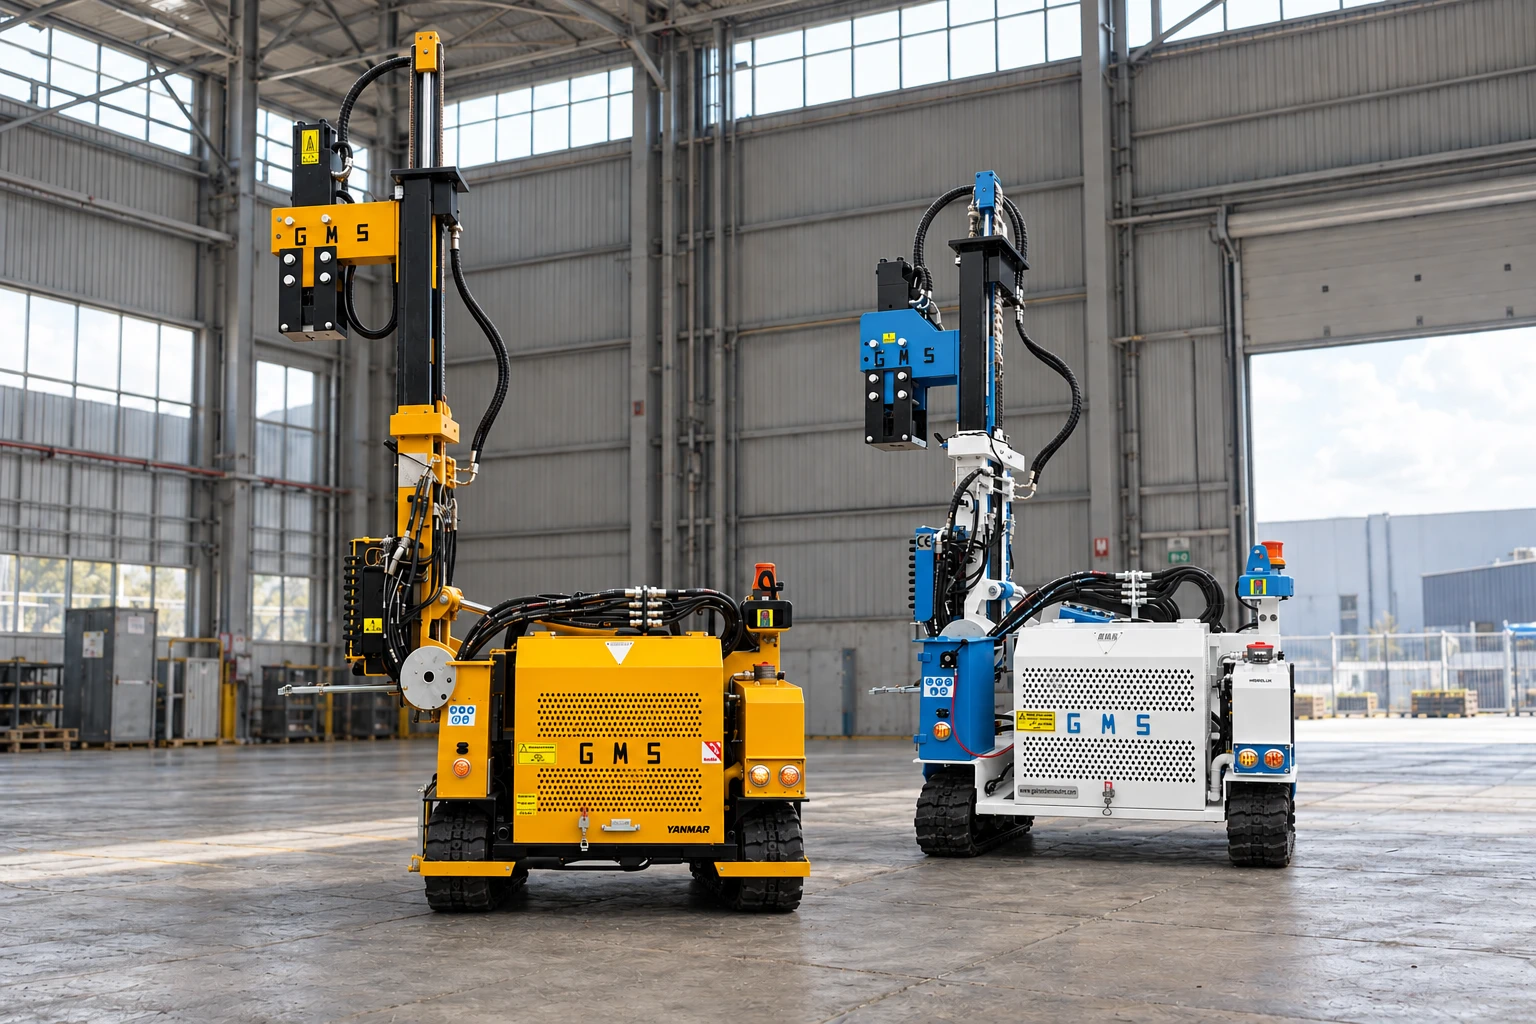
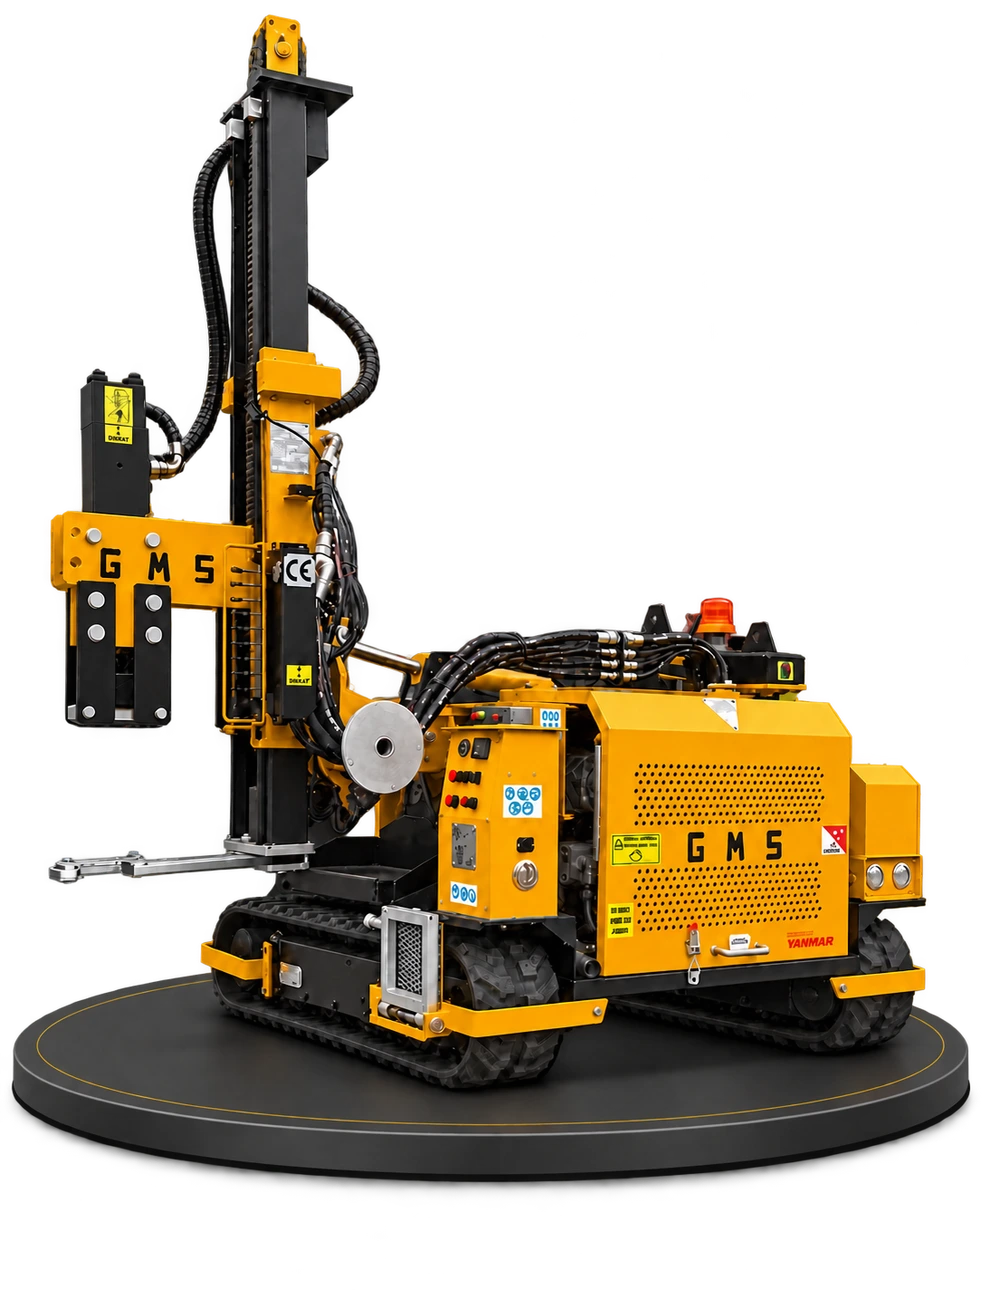
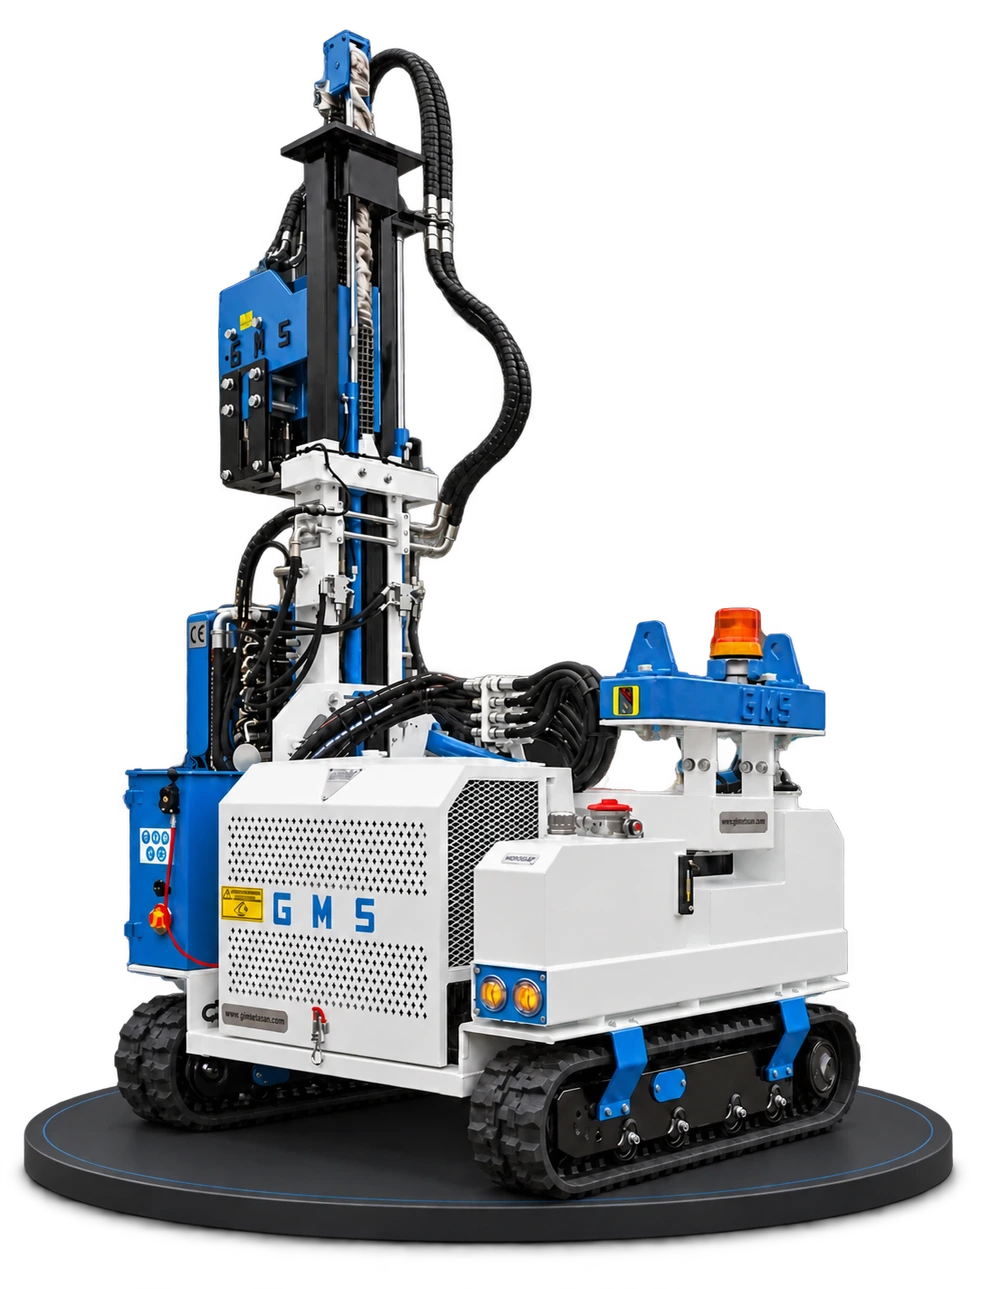
Wo Reparaturen nötig sind, bestimmen Sie die Methode und deren Abnahme gemäß den geltenden Beschichtungsanforderungen. Gehen Sie nicht davon aus, dass ein beliebiger Anstrich das gesamte Beschichtungssystem wiederherstellt. Das Festhalten von Schäden, die beim Rammen mit GMS-Maschinen beobachtet werden, liefert auch Daten für das Qualitätskontrollteam.
- Überprüfe die Charge und den Oberflächenzustand bei Lieferung.
- Plane das Stapeln unter Berücksichtigung der Entwässerung und der Herstellerempfehlungen.
- Schäden festhalten, die nach dem Pfahlrammen beobachtet wurden, zusammen mit ihrem Standort.
- Füge Reparaturentscheidungen und Prüfergebnisse der Übergabedatei hinzu.
Die Qualität der Beschichtung kann mit einem Dokument beginnen, aber ihr Wert hängt vom Schutz und der Überwachung vor Ort ab. Angaben zur Lebensdauer sollten durch Umweltdaten untermauert werden.
Quellen und weiterführende Literatur
- ISO 1461:2022 — Feuerverzinkung von gefertigten Stahlprodukten (öffnet in einem neuen Tab)
- BSI — EN 10346: Kontinuierlich feuerverzinkte Flachstahlprodukte (öffnet in einem neuen Tab)
Der Anwendungsbereich der Normen wird hier zusammengefasst. In der Praxis haben die Projektspezifikation, die jeweils gültigen Ausgaben der Normen und die Bewertung des zuständigen Ingenieurteams Vorrang.