鋼製ポスト用の亜鉛メッキコーティングと腐食管理
杭の耐久性は、荷重支持能力と同じくらい重要です。腐食管理はコーティング順序から始まり、輸送、杭打ち、保守にわたって続きます。
見た目が似ていても、作り方は違う場合があります
ISO 1461 のような規格は、製作後に溶融亜鉛めっきされた部品に適用される一方、EN 10346 は連続めっきされた平鋼から作られた製品に関するものです。製造方法と製品の範囲が一致していない文書を比較してはいけません。
出典: ISO 1461:2022 — 製作された鋼製品の溶融亜鉛めっき (新しいタブで開きます) · BSI — EN 10346: 連続溶融めっき平鋼製品 (新しいタブで開きます)
コーティング仕様には現場条件を含める
湿気、たまった水、地盤の特徴は、柱がさらされる環境を変化させます。沿岸地域と乾燥した内陸地域に同じ耐用年数の前提を適用するのは誤解を招くかもしれません。埋設部分と露出部分も異なる条件で機能します。
コーティングの選択は、目標とする使用寿命、現場データ、メンテナンス方法を合わせて考慮する必要があります。「亜鉛メッキ製品」というだけでは、具体的な使用寿命やメンテナンス不要を示すものではありません。使用寿命の評価は設計書類の明確な部分に含めるべきです。
保護は現場到着で終わるわけではありません
杭を引きずったり、積み重ね方が間違っていたり、設置中の管理が十分でないと表面に影響が出ることがあります。納品時の目視検査の後、杭打ち後にもアクセス可能な表面を再度検査してください。輸送による損傷と設置中の損傷を区別する記録があれば、問題の原因を特定しやすくなります。
杭打ちヘッドをプロファイルの上端に正しくセットすることは、力の伝達および接触面の保護に重要です。もし亜鉛めっきされた部品に後で穴あけや切断、溶接が必要な場合は、事前に設計とコーティングへの影響を確認してください。
測定可能で追跡可能な受入プロセスを確立する
調達時のコーティング検査では、納品バッチ、測定方法、受入基準を定義しましょう。測定がどの部品に対応しているかを知ることは、一般的なレポートだけを持つよりも役立ちます。
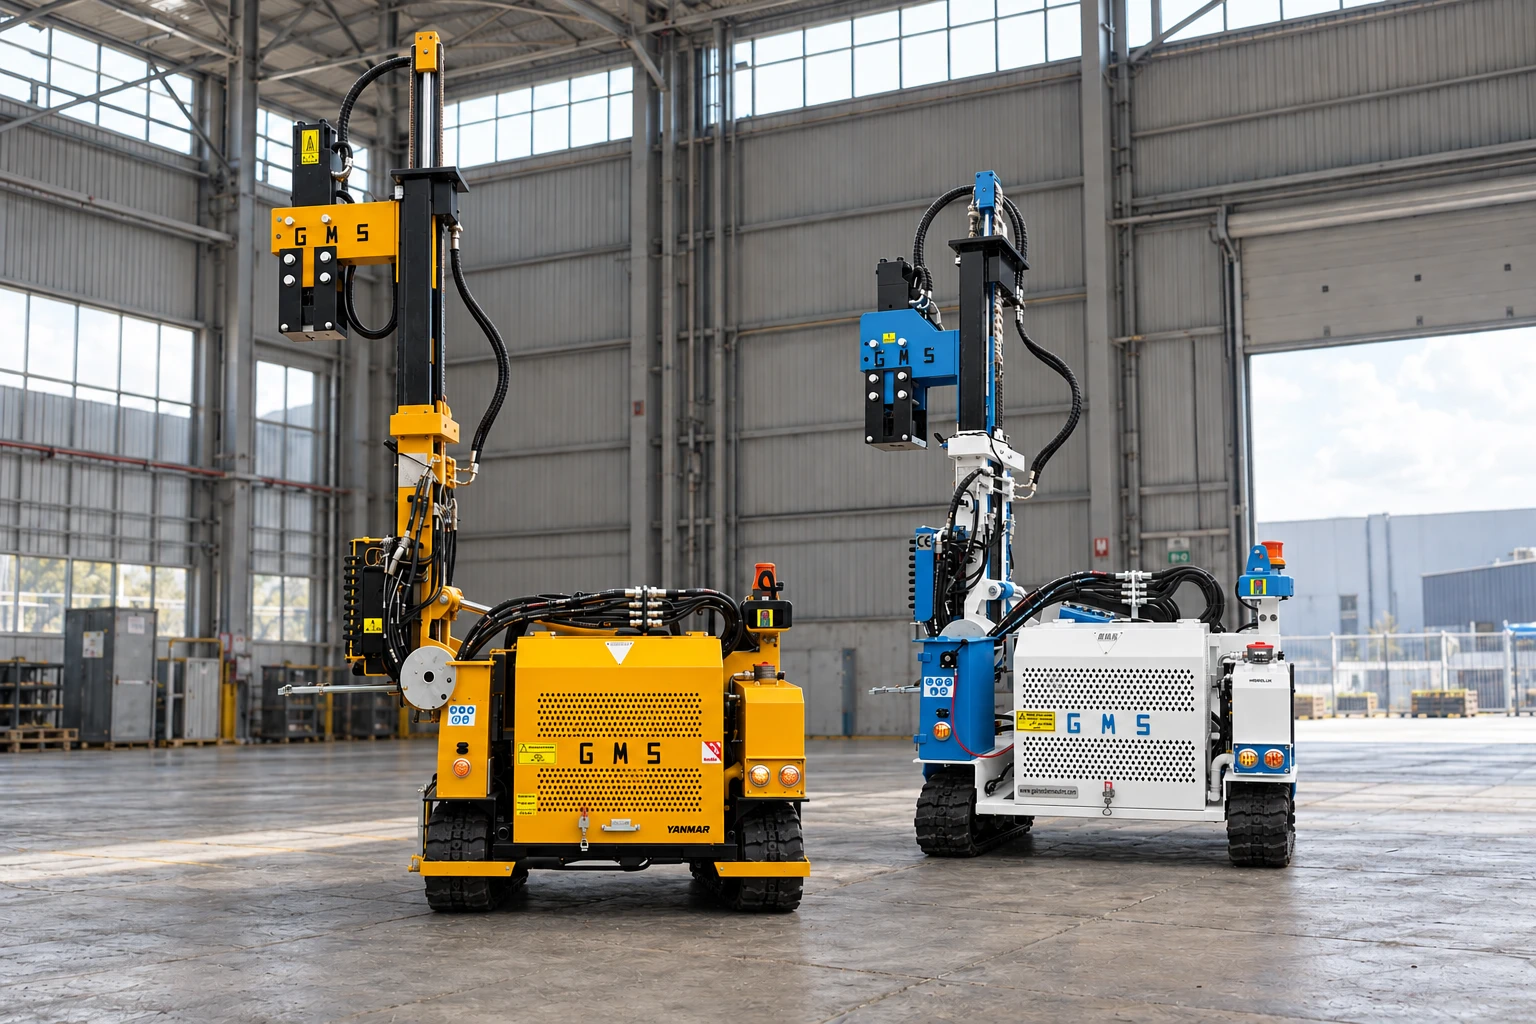
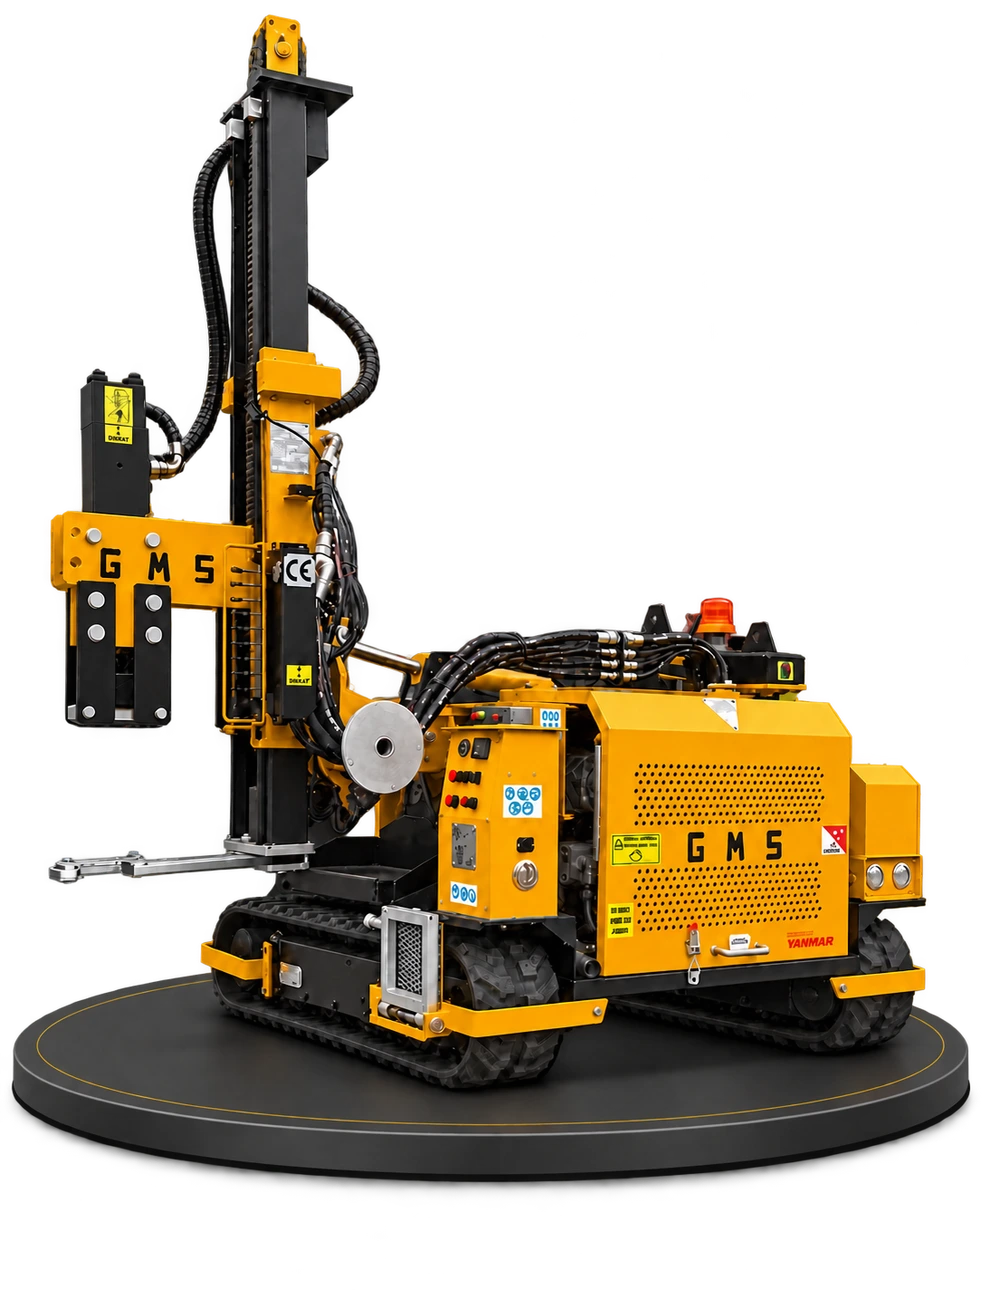
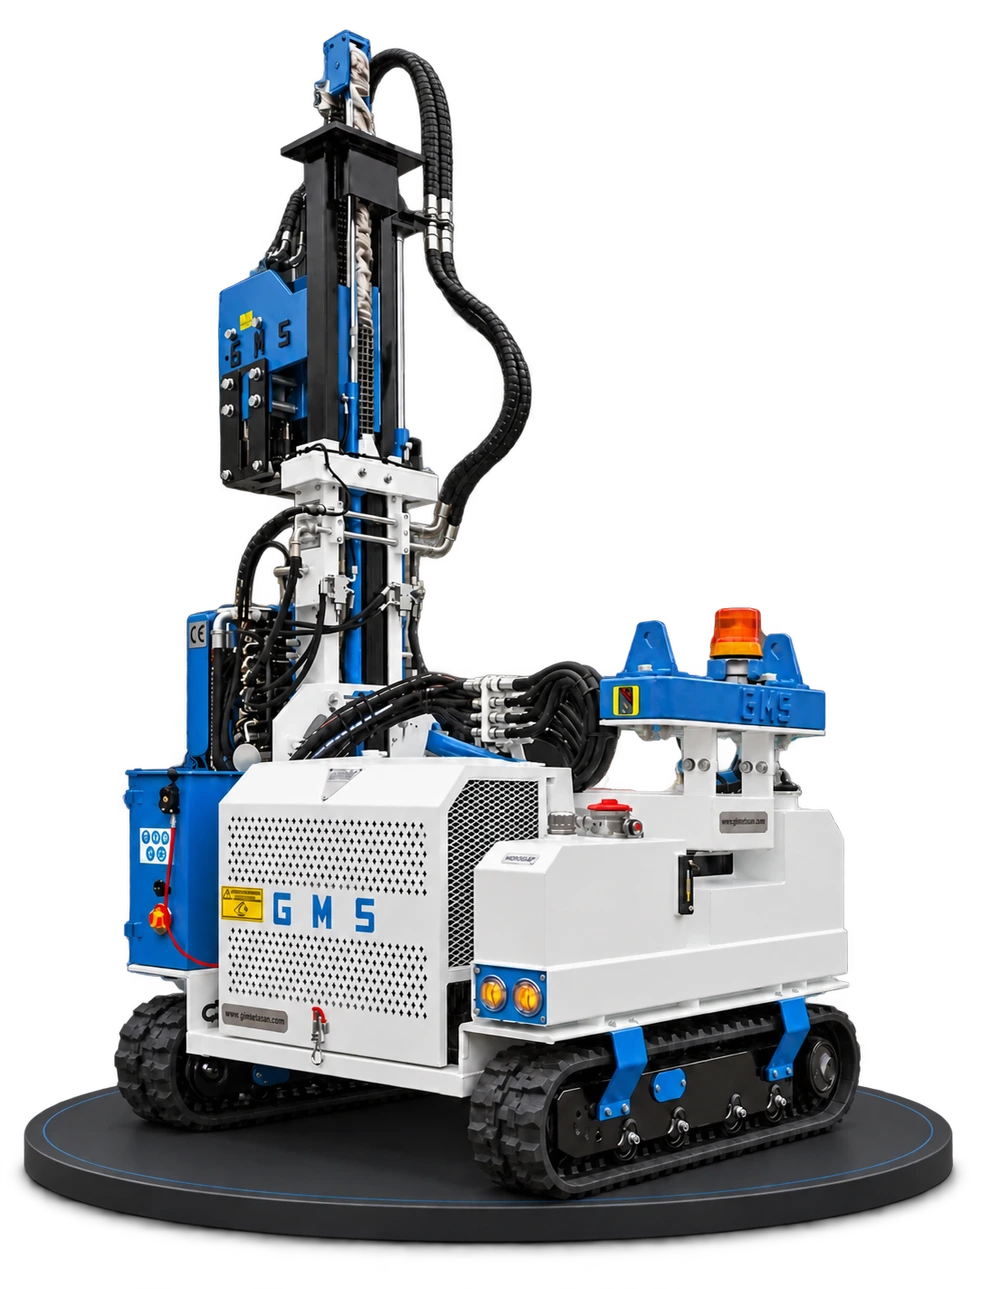
修理が必要な場合は、適用されるコーティング要件に従って方法と受入基準を決めましょう。適当な塗装をしただけで全体のコーティングシステムが回復するとは考えないでください。杭打ち作業中にGMS機械で観察された損傷を記録することも、品質チームにとってデータになります。
- 納品時にバッチと表面状態を確認。
- 排水やメーカーの推奨に沿って積み上げ計画を立てる。
- 杭打ち後に観察された損傷とその場所を記録。
- 修理の判断や検査結果を引き渡しファイルに追加。
塗装の品質は書類で始まるかもしれないが、その価値は現場での保護と監視にかかっている。耐用年数の主張は環境データで裏付けるべき。
情報源と参考文献
基準の範囲はここでまとめられています。実際の作業では、プロジェクト仕様、適用される基準の版、および責任あるエンジニアチームの評価が優先されます。